В современном промышленном и гражданском строительстве всё чаще применяются модульные лестничные системы, где основным несущим элементом выступают ступени из прессованного решетчатого настила, изготавливаемые методом холодной штамповки из листовой стали с последующей сборкой в единую жёсткую конструкцию. Такой подход обеспечивает высокую несущую способность при относительно небольшой массе изделия, а также позволяет формировать марши любой конфигурации — от прямых до поворотных и винтовых. Ниже рассмотрены ключевые аспекты технологии, номенклатура профилей и правила монтажа, которые важно учитывать проектировщикам, снабженцам и монтажным бригадам.
Технология производства и конструктивные особенности
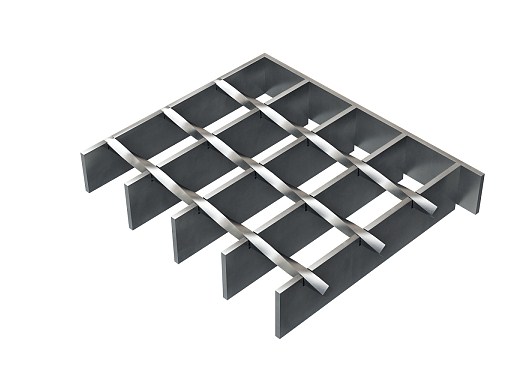
Прессованный решетчатый настил (в профессиональной среде его нередко называют «пресс-настил» или «штампованный грит») получают путём одновременной просечки и отбортовки несущих и соединительных полос. В отличие от катаного или сварного аналога, здесь отсутствуют сварные швы в плоскости настила, что снижает риск коррозионных очагов и усталостных трещин. Ступень как готовое изделие представляет собой несущую раму с закреплённой в ней решёткой и, как правило, снабжена передней и задней кромками с отбортовкой для крепления к косоуру или тетиве.
- Несущая полоса (продольный элемент) воспринимает изгибающую нагрузку и задаёт пролёт ступени.
- Соединительная полоса (поперечина) обеспечивает пространственную жёсткость и распределение усилий.
- Шаг ячейки и «окно» решётки подбираются под требования к антискользящим свойствам и самоочищаемости.
- Отбортовка кромки (борт) придаёт изделию жёсткость на кручение и служит площадкой для крепежа.
- Зубчатый профиль (серрейшн) повышает сцепление подошвы с поверхностью при обледенении и загрязнении.
Классификация и типоразмеры ступеней
Номенклатура изделий строится по нескольким признакам: типу профиля, высоте несущей полосы, шагу ячейки, наличию противоскользящей насечки и способу крепления. На складах и в проектных спецификациях оперируют такими понятиями, как «высота профиля», «шаг несущей полосы», «длина ступени», «монтажное отверстие» и «посадочная площадка». Для лестничных маршей чаще всего применяют ступени с высотой профиля от 20 до 40 мм и шириной настила 200–300 мм, однако под тяжёлые технологические площадки берут усиленные варианты с увеличенной высотой несущей полосы.
- Прямые ступени — базовый элемент для типовых маршей и площадок обслуживания.
- Поворотные (угловые) ступени — для забежных маршей и винтовых лестниц.
- Ступени с бортовым ограждением — когда требуется удержать инструмент или защитить край.
- Усиленные ступени — с двойной несущей полосой либо с дополнительным рёбром жёсткости.
- Оцинкованные и окрашенные исполнения — под агрессивные среды и категории коррозионной активности.
Антискользящие свойства и безопасность эксплуатации
Безопасность передвижения по таким ступеням обеспечивается самой геометрией решётки: открытые ячейки не накапливают влагу, грязь и снег, а насечка на несущих полосах работает как «абразивный контур». В нормативной терминологии это описывают через коэффициент сцепления и класс противоскольжения. При проектировании учитывают уклон марша, расчётную нагрузку на ступень, а также вероятность попадания технологических проливов и реагентов. Для объектов с повышенными требованиями к травмобезопасности применяют исполнение с «зубом» по передней кромке и с усиленной насечкой.
- Самоочищаемость решётки снижает риск образования наледи и масляных плёнок.
- Зубчатый профиль рекомендован для наружных лестниц и площадок на открытом воздухе.
- Кромка с отбортовкой предотвращает соскальзывание подошвы за пределы проступи.
- Виброустойчивость конструкции важна для маршей, примыкающих к работающему оборудованию.
- Периодический осмотр крепежа и насечки входит в регламент обслуживания.
Материалы и защитные покрытия
Основой служит конструкционная углеродистая сталь, реже — нержавеющие марки для пищевых и химических производств. Антикоррозионная защита выполняется горячим цинкованием, что даёт равномерный слой по всей поверхности, включая торцы и кромки отбортовки; альтернатива — порошковая окраска по подготовленной поверхности. В спецификациях указывают «толщину цинкового покрытия», «категорию коррозионной активности среды» и «класс покрытия». Для мокрых зон и морских объектов нередко выбирают нержавеющий грит либо комбинированное исполнение с усиленной защитой крепежа.
- Горячее цинкование — универсальное решение для наружных и промышленных условий.
- Порошковая окраска — декоративный и цветовой акцент, требует целостности слоя.
- Нержавеющий настил — для агрессивных сред и санитарных требований.
- Крепёж должен быть совместим с покрытием, чтобы избежать электрохимической коррозии.
- Ремонтное восстановление покрытия допускается специальными составами по регламенту.
Монтаж и узлы крепления
Ступени устанавливают на косоуры, тетивы или несущие уголки с помощью болтовых соединений, реже — на сварке по месту. Монтажники оперируют понятиями «посадочное место», «монтажный зазор», «шпилька», «прижимная планка» и «регулировочная шайба». Важно выдерживать одинаковый вылет проступи по всей длине марша, контролировать горизонтальность и шаг ступеней, а также момент затяжки крепежа. Для быстросборных систем применяют клеммные зажимы, позволяющие компенсировать температурные деформации и упростить демонтаж при ремонте.
- Разметка косоура выполняется по шаблону с учётом расчётного шага ступеней.
- Крепёж подбирают по нагрузке и толщине полки несущего элемента.
- Антикоррозионная паста на резьбе защищает соединение от заклинивания.
- Контроль момента затяжки исключает ослабление узла при вибрации.
- Приёмка марша включает проверку геометрии, зазоров и устойчивости.
Сферы применения
Прессованный решётчатый настил востребован там, где важны прочность, дренаж и быстрый монтаж. Это промышленные площадки и эстакады, лестницы технологического обслуживания, переходные мостики, кровельные ограждения, объекты энергетики и нефтегазового комплекса, а также гражданские здания с интенсивным потоком людей. В проектной документации такие решения проходят как «модульные лестничные системы» и «настилы с открытой ячейкой». Благодаря унификации типоразмеров и ремонтопригодности ступени легко заменяются поштучно без демонтажа всего марша.
- Промышленные лестницы и площадки обслуживания оборудования.
- Эстакады, переходные мостики и технологические трапы.
- Кровельные ограждения и системы доступа на крышу.
- Объекты с агрессивной средой и повышенной влажностью.
- Гражданские здания с большим пешеходным трафиком.
Нормативные требования и приёмка
При проектировании и приёмке руководствуются требованиями к несущей способности, геометрии проступи и высоте ограждений, а также к антикоррозионной защите. В комплект документации входят сертификаты на металл и покрытие, протоколы испытаний на нагрузку и паспорт изделия. Приёмка включает визуальный осмотр на предмет заусенцев, равномерности покрытия и отсутствия деформаций, проверку геометрических параметров и пробное нагружение. Для эксплуатируемых объектов ведут журнал осмотров и фиксируют случаи замены элементов.
- Соответствие типоразмера проектной спецификации и схеме марша.
- Целостность цинкового или лакокрасочного слоя без пропусков.
- Отсутствие острых кромок и незакрытых торцов после монтажа.
- Проверка крепежа на момент затяжки и наличие контргаек.
- Оформление паспорта и инструкции по эксплуатации.
Ошибки при выборе и эксплуатации
На практике чаще всего встречаются занижение высоты профиля под фактическую нагрузку, применение крепежа без антикоррозионной совместимости и нарушение шага ступеней при монтаже. Ещё одна типичная проблема — отсутствие компенсационных зазоров в длинных маршах, что приводит к деформациям при температурных колебаниях. Не следует также игнорировать регламент очистки ячеек: забивание решётки технологической пылью снижает дренаж и противоскользящие свойства. Своевременная подтяжка болтовых соединений и восстановление покрытия продлевают срок службы конструкции.
- Неверный расчёт нагрузки на ступень и на марш в целом.
- Экономия на покрытии крепежа и потере герметичности узлов.
- Нарушение геометрии марша и разновысотность проступей.
- Отсутствие компенсационных зазоров и деформации при нагреве.
- Пренебрежение осмотрами и очисткой решётки в процессе эксплуатации.
Таким образом, ступени из прессованного решетчатого настила представляют собой технологичное решение с предсказуемыми прочностными и эксплуатационными характеристиками. Грамотный подбор профиля, корректный монтаж и регулярное обслуживание обеспечивают долговечность маршей и безопасность перемещения по ним.