Пластинчатые теплообменники представляют собой высокоэффективное инженерное оборудование, предназначенное для передачи тепловой энергии между двумя средами через тонкую разделительную стенку без их непосредственного смешивания. Данные агрегаты нашли широкое применение в системах централизованного теплоснабжения, промышленном холодоснабжении, химической переработке и пищевой индустрии благодаря своим компактным габаритам и высокому коэффициенту теплопередачи. При выборе оптимального технического решения для конкретного технологического процесса инженеры часто изучают специализированный сайт, чтобы корректно сопоставить гидравлические характеристики различных моделей с требованиями проекта. Высокая эффективность таких устройств обусловлена сложной геометрией каналов, которая обеспечивает интенсивную турбулизацию потока даже при малых скоростях движения жидкости, что принципиально отличает их от устаревших кожухотрубных аналогов. Понимание внутренней архитектуры и физических принципов работы позволяет эксплуатационному персоналу поддерживать номинальные параметры теплообмена и избегать аварийных ситуаций, связанных с нарушением гидродинамического режима.
Архитектура аппарата и ключевые компоненты
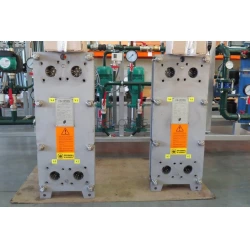
Основным рабочим элементом любого разборного пластинчатого теплообменника является пакет гофрированных пластин, изготовленных методом холодной штамповки из коррозионностойких сплавов. Каждая пластина имеет уникальный профиль рифления, который не только увеличивает механическую жесткость конструкции, но и формирует систему изолированных каналов для циркуляции греющей и нагреваемой сред. Пакет пластин надежно зажимается между двумя массивными торцевыми элементами: неподвижной плитой, жестко закрепленной на несущей раме, и подвижной прижимной плитой, перемещающейся по направляющим штангам. Для обеспечения герметичности межпластинчатого пространства используются контурные уплотнения из эластомерных материалов, таких как EPDM, NBR или фторкаучук FKM, выбор которых зависит от химической агрессивности среды и температурного графика. Стяжные болты создают необходимое усилие сжатия пакета, предотвращая протечки при рабочем давлении, которое может достигать 25 бар и выше в зависимости от типоразмера аппарата.
Распределение потоков осуществляется через коллекторные отверстия, расположенные в углах каждой пластины и образующие единые вертикальные каналы при сборке пакета. Присоединение к внешним трубопроводам выполняется через патрубки, которые могут иметь фланцевое, резьбовое или сварное исполнение в зависимости от диаметра и условий эксплуатации. Важным конструктивным элементом является двойное уплотнение в зоне портов, предотвращающее смешивание сред даже в случае повреждения основной прокладки, что критически важно для ответственных технологических процессов. Материал пластин подбирается исходя из коррозионной стойкости: для воды и пара применяется нержавеющая сталь AISI 304 или 316L, а для морской воды или агрессивных кислот используется титан или хастеллой. Толщина пластин обычно варьируется от 0,4 до 1,0 мм, что обеспечивает минимальное термическое сопротивление стенки и высокую удельную тепловую мощность на единицу объема оборудования.
Типология профилей гофрирования
Геометрия поверхности пластины определяет соотношение между интенсивностью теплообмена и гидравлическими потерями. Существует два базовых типа рисунка штамповки, которые комбинируются в одном аппарате для достижения оптимальных характеристик:
- Термически мягкий профиль с тупым углом рифления обеспечивает низкое гидравлическое сопротивление и рекомендуется для вязких сред или систем с ограниченным напором насосов.
- Термически жесткий профиль с острым углом рифления создает максимальную турбулентность и высокий коэффициент теплопередачи, но требует большего перепада давления для прокачки теплоносителя.
Гидродинамика и тепломассообменные процессы
Эффективность работы пластинчатого теплообменника базируется на реализации схемы противотока, при которой горячий и холодный теплоносители движутся навстречу друг другу в смежных каналах. Такая конфигурация обеспечивает максимальный логарифмический температурный напор по всей длине аппарата, позволяя достичь температурного кросса всего в 1-2 градуса, что недостижимо для других типов теплообменной техники. Турбулентный режим течения, возникающий благодаря гофрированной поверхности, разрушает пограничный ламинарный слой у стенки пластины, снижая термическое сопротивление и интенсифицируя конвективный теплообмен. Однако рост коэффициента теплопередачи неизбежно сопровождается увеличением гидравлического сопротивления, поэтому расчет аппарата всегда представляет собой поиск компромисса между тепловой эффективностью и затратами электроэнергии на перекачку сред.
При проектировании необходимо учитывать риск возникновения кавитации, особенно в зонах входа в аппарат и на поворотах каналов, где локальное падение давления может привести к вскипанию жидкости и эрозионному разрушению металла. Равномерное распределение потока по всем каналам пакета является обязательным условием стабильной работы; застойные зоны приводят к локальному перегреву, ускоренному образованию накипи и преждевременному выходу уплотнений из строя. Для контроля состояния аппарата в процессе эксплуатации используются манометры на входе и выходе каждого контура, позволяющие отслеживать степень загрязнения по росту перепада давления. Регулярный мониторинг температурного графика и гидравлических параметров дает возможность своевременно планировать регламентные работы и избегать внеплановых остановок производства.
Этапы гидравлического расчета
Подбор пластинчатого теплообменника требует выполнения последовательности инженерных операций, направленных на верификацию соответствия аппарата заданным условиям:
- Определение теплового баланса и требуемой площади поверхности теплообмена на основе расхода сред, их теплофизических свойств и заданных температурных графиков.
- Проверка допустимого гидравлического сопротивления для обоих контуров с учетом характеристик установленного насосного оборудования и запаса на загрязнение.
Эксплуатация, обслуживание и профилактика загрязнений
Долговечность и надежность пластинчатого теплообменника напрямую зависят от качества подготовки теплоносителя и соблюдения регламентов технического обслуживания. Даже в системах с подготовленной водой со временем происходит образование отложений карбонатной накипи, биологических обрастаний или продуктов коррозии, которые снижают эффективное сечение каналов и ухудшают теплопередачу. Для восстановления характеристик применяется химическая промывка с использованием специализированных реагентов и ингибиторов коррозии, циркулирующих по замкнутому контуру через промывочную станцию. В случаях сильного загрязнения или механического повреждения уплотнений производится полная разборка аппарата, дефектация пластин и замена изношенных элементов. При повторной сборке критически важно соблюдать проектный размер сжатого пакета, контролируемый штангенциркулем, так как перетяжка или недотяжка болтов приводит к деформации уплотнений и нарушению герметичности.
Правильная обвязка теплообменного узла играет ключевую роль в обеспечении безопасной и стабильной эксплуатации. Она должна включать запорную арматуру для изоляции аппарата, грязевики или фильтры механической очистки на подающих линиях, дренажные и воздушные клапаны для удаления воздуха и опорожнения системы. Наличие байпасной линии позволяет осуществлять циркуляцию теплоносителя в обход теплообменника во время проведения ремонтных работ без остановки всей системы теплоснабжения. Перед вводом в эксплуатацию каждый аппарат подвергается гидроиспытаниям повышенным давлением для выявления скрытых дефектов и проверки качества монтажных соединений. Эксплуатационный персонал должен быть обучен правилам пуска и останова, исключающим гидравлические удары, которые способны мгновенно разрушить пакет пластин или выдавить уплотнения. Соблюдение этих простых, но важных правил гарантирует многолетнюю безаварийную работу оборудования и поддержание высокого уровня энергоэффективности инженерной системы.